



泰安力拓封头(图)-不锈钢锥形封头价格-锥形封头
泰安力拓封头制造有限公司
经营模式:生产加工
地址:山东省泰安市泰山区邱家店工业园
主营:锅炉封头,异型封头,球形封头,锥形封头,管板
业务热线:0538-8761448
QQ:157400673
产品详情 联系方式
产品品牌:力拓封头
供货总量:不限
价格说明:议定
包装说明:不限
物流说明:货运及物流
交货说明:按订单
有效期至:长期有效

封头出现裂缝的原因及处理裂缝方法。封头常用于压力容器上,是目前常用的堵塞装置,在使用中要求有较好的密封性,所以这就要求其质量具有稳定性。而大家知道工件焊接后容易出现变形、裂缝问题,这对生产就会造成影响。封头出现裂缝的原因是什么?对裂纹怎么样正确处理?今天锥形封头厂家的小编给大家总结一下。希望对您有所帮助。
工件焊后一般都会产生变形,如果变形量超过允许值,就会影响使用。产生的主要原因是焊件不均匀地局部加热和冷却。因为焊接时,焊件仅在局部区域被加热到高温,离焊缝愈近,温度愈高,膨胀也愈大。但是,加热区域的金属因受到周围温度较低的金属阻止,却不能自由膨胀;而冷却时又由于周围金属的牵制不能自由地收缩。结果这部分加热的金属存在拉应力,而其它部分的金属则存在与之平衡的压应力。当这些应力超过金属的屈服时,将产生焊接变形;当超过金属的强度时,则会出现裂缝。不锈钢封头是一种用来封堵不锈钢管道的产品。是管道到头了之后或者在一段圆管的两头焊上两个封头做容器用的一种产品。与之类似的产品有盲板、管帽、堵头等。不锈钢封头焊接过程中产生的裂纹一般是热裂纹,热裂纹又分为结晶裂纹、液化裂纹、和多边化裂纹这几种不同的形式,产生的原因主要是焊接过程中母材中的杂质(硫化物)产生偏析,和易于产生低容共晶的物质(Ni),形成了低熔共晶,在拉伸应力的作用下就产生了微裂纹,对于高温产生的热裂纹,会在焊接应力的作用下,以及受到结构、工作介质、环境温度的影响,扩展为宏观裂纹,所以在工作一段时间后就产生了裂纹。
锥形封头厂家提醒您处理裂纹时应先将裂纹去除掉,可以用无损检测(渗透检测)确认裂纹完全消除,然后采用小热出入的焊接工艺,严格控制焊接线能量,和层间温度,必要时可采用水冷,以避免产生晶间腐蚀,施焊过程中尽量多层多道焊,再进行一次射线检测,确认无裂纹。


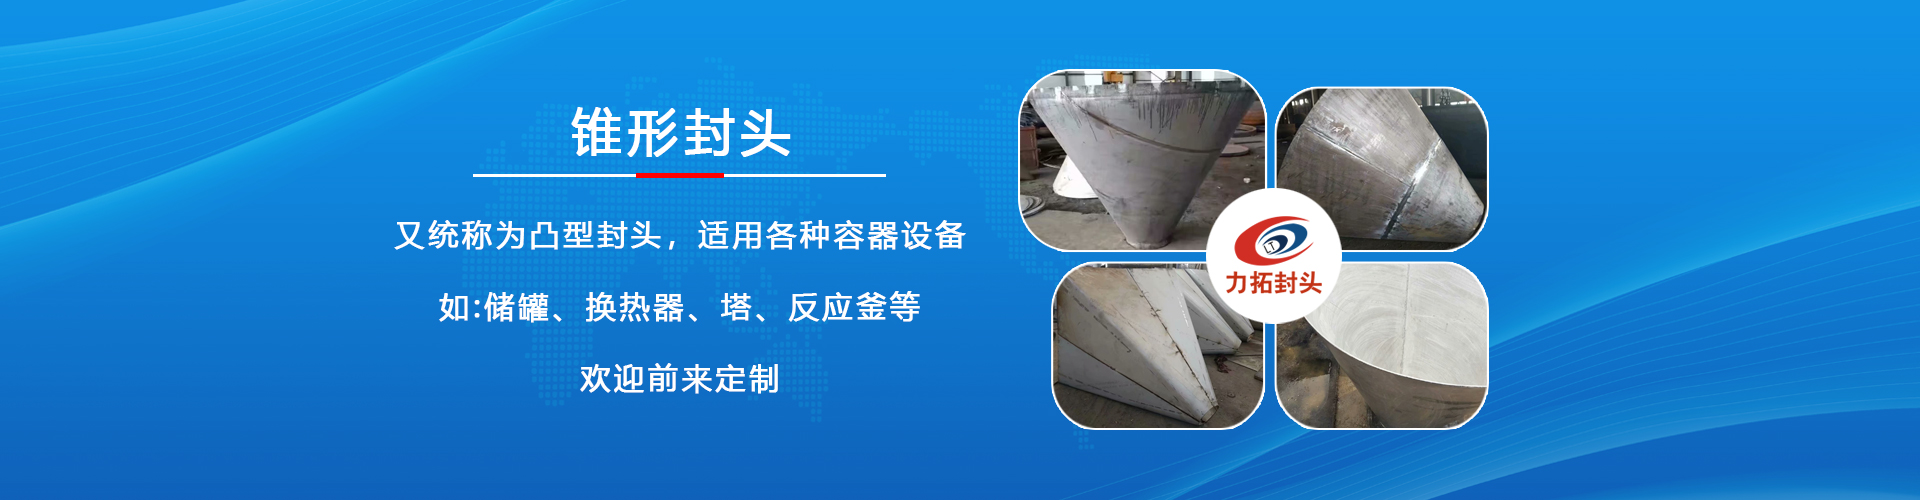
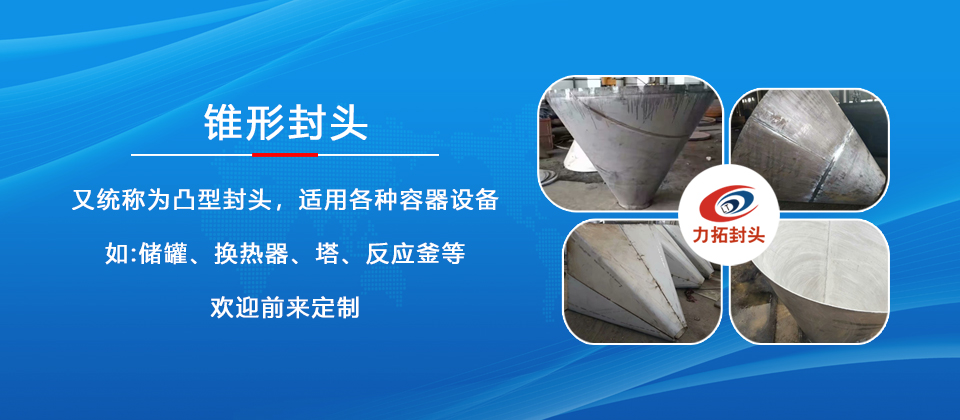
锥壳又称锥形封头。与半球形、椭圆形和碟形封头相比,锥壳因结构不连续,与圆筒体连接处的应力分布并不理想,但其特殊的结构形式有利于固体颗粒和悬浮或粘稠液体的排放,因而常用作设备的下封头。 常用的锥壳半顶角α有30°、45°和60°三种。对于锥壳大端,当锥壳半顶角α≤30°时,可以采用无折边结构; 当α>30°时,应采用带过渡段的折边结构,同时大端折边锥壳的过渡段转角半径r应不小于封头大端内直径D,的10%,且不小于该过渡段厚度的3倍。而对于锥壳小端,当锥壳半顶角α≤45° ,可以采用无折边结构;当α>45°时,应采用带过渡段的折边结构,同时小端折边锥壳的过渡段转角半径r,应不小于封头小端内直径D的5%,且不小于该过渡段厚度的3倍。

抹边锥形封头展开的计算式 抹边锥形封头的截面图。此构件是正圆锥管大口抹边形成的封头,制造中一般是先制成正圆锥体再冲压或旋压成形,所以此种构件展开时用曲线延伸展开正圆锥来进行展开下料,它的展开图形为扇形, 它的展开计算式:D=Dg-2r(1-cosα)+2*(παr/180+h)sinα,D为先制成正圆锥管时的大口直径,用此圆锥管放样或计算均可得到展开图形,计算时L=rD、l=rd、R;=D/2sina、R2=d/2sinα、∠β=180L/πR。此计算方法实际是沿锥体封头素线将直边和弧长展开求出直径。经验证明由于加工中钢材要延伸,无论是冷、热冲压或旋压成形都有足够的二次加工切割余量,旋压成形后的余量较大.
下一条:没有了

赵经理先生
手机:13805389132


